
Hotline
0867157196
Định vị chính xác trong khuôn ép nhựa là bước kiểm soát vị trí tương đối của hai nửa khuôn hoặc các insert khi khuôn tiến tới trạng thái đóng hoàn toàn. Đây là chức năng cần phân biệt với dẫn hướng thông thường bằng Guide Pin và Guide Bush.
Guide Pin và Guide Bush giúp hai nửa khuôn đi đúng hướng trong quá trình đóng mở. Trong khi đó, các cơ cấu final centring hoặc precision centring được sử dụng khi thiết kế cần kiểm soát vị trí cuối của các chi tiết khuôn với độ chính xác cao hơn.
Khi khuôn bắt đầu đóng, hệ dẫn hướng chính giúp hai nửa khuôn tiếp cận theo quỹ đạo thiết kế. Khi hai nửa tiến gần mặt phân khuôn, cơ cấu định vị chính xác có thể tiếp tục kiểm soát vị trí tương đối trước khi khuôn đóng hoàn toàn.
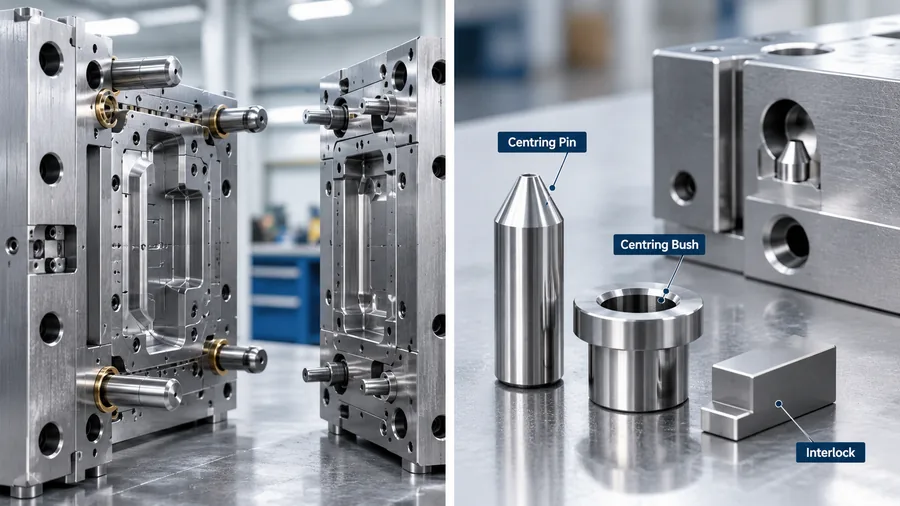
Theo hệ thống phân loại của Meusburger, các giải pháp guiding và centring được chia thành nhiều nhóm riêng như standard guiding system, flat guiding units và locks. Các centring units có thể có dạng tròn hoặc dạng phẳng tùy thiết kế khuôn.
| Tiêu chí | Dẫn hướng | Định vị chính xác |
|---|---|---|
| Nhiệm vụ chính | Kiểm soát hướng chuyển động khi hai nửa khuôn đóng và mở. | Kiểm soát vị trí tương đối ở giai đoạn đóng cuối. |
| Chi tiết điển hình | Guide Pin, Guide Bush. | Centring unit, lock, tapered centring hoặc cơ cấu định vị tương ứng. |
| Thời điểm làm việc | Trong quá trình hai nửa khuôn tiếp cận và tách ra. | Đặc biệt quan trọng khi khuôn tiến tới vị trí đóng cuối. |
| Có thay thế cho nhau? | Không nên hiểu như vậy. Chúng giải quyết các nhiệm vụ kỹ thuật khác nhau và có thể cùng tồn tại trong một khuôn. | |
Guide Pin và Guide Bush là nền tảng của hệ dẫn hướng hai nửa khuôn. Chúng giúp hai phía khuôn tiếp cận nhau theo quan hệ hình học đã thiết kế.
Tuy nhiên, yêu cầu dẫn đúng đường và yêu cầu định tâm chính xác ở vị trí cuối không hoàn toàn giống nhau. Vì vậy, ở những thiết kế cần final centring, khuôn có thể bổ sung các cơ cấu định vị chuyên dụng thay vì giao toàn bộ nhiệm vụ này cho Guide Pin và Guide Bush.
Meusburger mô tả standard guiding system là giải pháp dẫn hướng chính xác và ổn định cho hai nửa khuôn, trong khi nhóm locks được mô tả riêng cho nhiệm vụ final centring.
Muốn hiểu sâu phần dẫn hướng cơ bản, xem Dẫn hướng hai nửa khuôn: cấu tạo và nguyên lý.
Không có một cơ cấu duy nhất áp dụng cho mọi khuôn. Tùy kết cấu, không gian lắp và yêu cầu làm việc, hệ định vị có thể sử dụng nhiều hình thức khác nhau.
Cơ cấu định tâm dạng tròn sử dụng cặp chi tiết đực và cái để xác lập vị trí tương đối khi khuôn đóng.
Cơ cấu định vị dạng phẳng, phù hợp với những thiết kế cần kiểm soát vị trí theo bề mặt hoặc phương xác định.
Nhóm cơ cấu khóa định vị dùng cho final centring giữa các phần khuôn theo thiết kế cụ thể.
Meusburger hiện phân loại các giải pháp final centring thành cả dạng tròn và dạng phẳng, đồng thời có các nhóm external locks và internal locks. Điều này cho thấy thuật ngữ “định vị chính xác” mô tả một chức năng kỹ thuật, không phải tên của duy nhất một loại linh kiện.
Cơ cấu centring không chỉ được sử dụng cho toàn bộ hai nửa khuôn. Tùy kết cấu, nó còn có thể dùng để kiểm soát vị trí giữa các mould insert.
Meusburger mô tả nhóm internal locks có thể dùng cho cả khuôn và insert, đồng thời có các fine centring units dạng phẳng dành cho việc căn chính xác các mould insert với nhau.
Một số cơ cấu định vị sử dụng bề mặt côn hoặc bề mặt nghiêng tương ứng giữa hai phía. Khi khuôn tiến tới vị trí đóng, các bề mặt này tiếp xúc và tạo tác dụng centring theo hình học của cặp chi tiết.
Nguyên lý này cũng xuất hiện trong các giải pháp flat guiding hoặc lock có taper. Ví dụ, Meusburger mô tả hệ E 1080 sử dụng taper locking nhằm tạo định vị chính xác không có độ rơ trong điều kiện thiết kế của chính hệ thống đó.
Không nên từ ví dụ này suy ra rằng mọi interlock hoặc mọi cơ cấu định vị khuôn đều có cùng kết cấu, vật liệu, góc côn hay dung sai. Các thông số này phải được đối chiếu theo đúng series và catalogue của nhà sản xuất.
Nhu cầu centring phụ thuộc vào kết cấu và yêu cầu của từng khuôn. Những trường hợp có yêu cầu kiểm soát vị trí tương đối cao giữa hai phía khuôn hoặc giữa các insert là nhóm cần được xem xét kỹ hơn trong giai đoạn thiết kế.
Khi lựa chọn giải pháp, không nên chỉ dựa vào kích thước tổng thể. Meusburger lưu ý các yếu tố như khả năng chịu tải, không gian lắp đặt, độ mòn và yêu cầu độ chính xác đều ảnh hưởng tới việc lựa chọn guiding và centring element.
Đây là ba hệ có thể xuất hiện gần nhau trong một bộ khuôn nhưng nhiệm vụ khác nhau:
| Hệ thống | Đối tượng được kiểm soát |
|---|---|
| Dẫn hướng hai nửa khuôn | Chuyển động tương đối của hai nửa khuôn. |
| Định vị chính xác | Vị trí tương đối cuối của hai nửa khuôn hoặc insert. |
| Dẫn hướng cụm đẩy | Chuyển động của cụm ejector plate. |
Xem riêng cơ cấu thứ ba tại Dẫn hướng cụm đẩy trong khuôn ép nhựa.
Trước khi chọn hoặc thay thế một centring unit, cần xác định đúng chức năng và kết cấu thực tế của khuôn. Không nên mặc định hai sản phẩm cùng được gọi là “định vị khuôn” sẽ tương đương.
Các thông số về dung sai, vật liệu, độ cứng, lớp phủ hoặc khả năng thay thế phải được xác nhận theo đúng series. Không nên lấy thông số của một dòng centring unit áp dụng cho toàn bộ các cơ cấu định vị.
| Dẫn hướng hai nửa khuôn | Cấu tạo và nguyên lý dẫn hướng hai nửa khuôn |
| Dẫn hướng cụm đẩy | Nguyên lý dẫn hướng cụm ejector plate |
| Guide Pin & Guide Bush | Vai trò của Guide Pin và Guide Bush trong khuôn |
| Hệ thống tổng thể | Hệ thống dẫn hướng và định vị khuôn ép nhựa |
Bài viết thuộc cụm Hệ thống dẫn hướng và định vị khuôn trong Kiến thức khuôn AISUN.
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline: 0985 478 987
Email: support@sunei.vn
Nguồn kỹ thuật: Nội dung được Sun Việt tổng hợp, đối chiếu và biên soạn từ tài liệu kỹ thuật của Meusburger về guiding systems, centring units và locks trong khuôn ép nhựa.


 0867157196


