
Hotline
0867157196
Khi khuôn mở, sản phẩm nhựa thường vẫn còn bám trên phía core. Lúc này công việc của hệ thống đẩy khuôn ép nhựa mới bắt đầu: nhận chuyển động từ cơ cấu đẩy của máy, truyền chuyển động vào cụm ejector và tạo lực để tách sản phẩm khỏi khuôn.
Nhìn bên ngoài, người ta thường chú ý đến vài chiếc chốt đẩy. Nhưng phía sau chúng là cả một cụm chuyển động gồm tấm đẩy, tấm giữ, phần tử đẩy, dẫn hướng và cơ cấu hồi. Hiểu hệ này dễ nhất không phải bằng cách học thuộc tên linh kiện, mà bằng cách đi theo một lần đẩy sản phẩm thực tế.
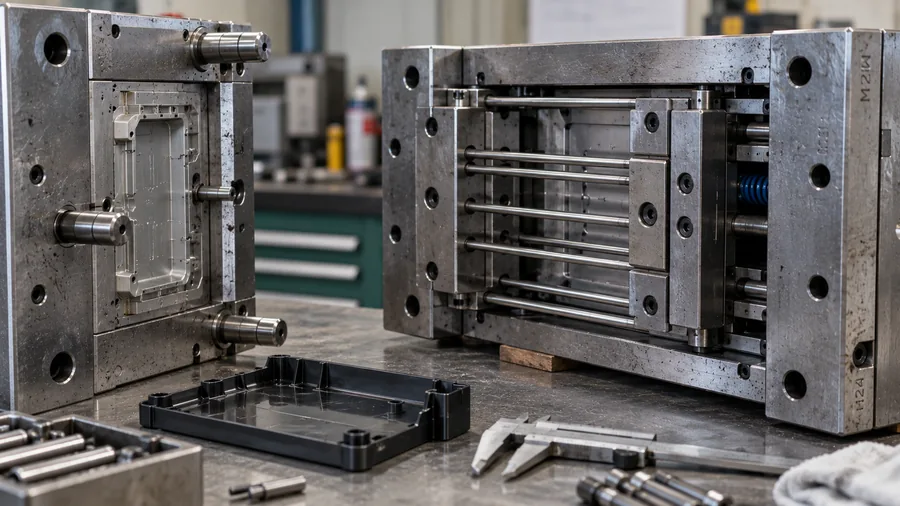
Hệ thống đẩy nằm phía sau phần tạo hình của nửa khuôn di động và chỉ làm việc sau khi khuôn đã mở đủ điều kiện.
Chu kỳ ép đã hoàn thành. Hai nửa khuôn tách ra. Nếu sản phẩm được thiết kế giữ lại phía core, nó chưa tự rơi khỏi khuôn mà cần một chuyển động đẩy tiếp theo.
Cơ cấu ejector của máy ép tác động vào cụm đẩy của khuôn. Ejector plate bắt đầu tiến về phía mặt phân khuôn. Các chốt đẩy hoặc phần tử đẩy được giữ trên cụm này vì thế cùng chuyển động về phía trước.
Khi đầu chốt, sleeve hoặc bề mặt stripper tác động lên sản phẩm, lực đẩy thắng lực bám giữa sản phẩm và core. Sản phẩm dịch chuyển ra khỏi vùng tạo hình để robot, tay gắp hoặc trọng lực có thể đưa nó ra khỏi khuôn.
Không phải khuôn nào cũng sử dụng đầy đủ mọi chi tiết dưới đây. Cấu hình phụ thuộc hình dạng sản phẩm và phương án thiết kế, nhưng có thể hiểu các thành phần chính theo vai trò của chúng.
Ejector pin phổ biến vì kết cấu tương đối trực tiếp, nhưng nó không phải phương án duy nhất. Vị trí có thể đặt chốt, hình dạng sản phẩm, yêu cầu bề mặt và cách sản phẩm bám core đều ảnh hưởng đến phương án tháo sản phẩm.
Ví dụ, stripper plate có thể được sử dụng khi cần đẩy bằng một vùng lớn hơn. MISUMI mô tả cấu trúc trong đó stripper plate liên kết với ejector plate bằng connecting rod; khi ejector plate tiến, stripper plate tiến theo để đẩy sản phẩm, và khi cụm đẩy hồi thì stripper plate cũng trở lại vị trí ban đầu.
Khi ejector plate tiến và lùi, nhiều chốt cùng chuyển động qua các lỗ dẫn của khuôn. Nếu cụm plate chuyển động không ổn định, các ejector pin và return pin có thể chịu tải ngang hoặc phát sinh hiện tượng cạ, kẹt.
Vì vậy ở những thiết kế phù hợp có thể sử dụng Ejector Guide Pin và Ejector Guide Bush để dẫn hướng cụm đẩy. Đây chính là hệ mà chúng ta đã phân tích ở phần kiến thức trước.
Xem lại: Dẫn hướng cụm đẩy trong khuôn →
Sau khi sản phẩm rời khuôn, cụm ejector phải trở về đúng vị trí trước khi chu kỳ tiếp theo diễn ra. Đây là bước dễ bị bỏ qua khi chỉ quan sát thời điểm sản phẩm bật khỏi core.
Nếu cụm đẩy chưa hồi đúng mà khuôn đóng lại, các phần tử ejector có thể rơi vào trạng thái không mong muốn. Vì vậy chuyển động hồi và việc xác nhận vị trí ejector là một phần quan trọng của hệ thống.
Hệ đẩy không chỉ hỏng theo kiểu “gãy chốt”. Dấu hiệu có thể xuất hiện dần: chốt mòn, lỗ chốt mòn, return pin bị cạ, stripper plate bị xước hoặc cụm ejector chuyển động nặng hơn bình thường.
Đây cũng là lý do việc bảo trì nên nhìn vào cả hệ chuyển động, thay vì chỉ thay chi tiết đang có dấu vết rõ nhất.
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline: 0985 478 987
Email: support@sunei.vn
Nguồn kỹ thuật: Nội dung được Sun Việt tổng hợp, đối chiếu và biên soạn từ tài liệu kỹ thuật về mold base, ejector system, ejector guide và stripper plate của MISUMI và Meusburger. Thông số kích thước, dung sai, vật liệu và điều kiện lắp cụ thể cần được kiểm tra theo đúng series linh kiện sử dụng.


 0867157196


