
Hotline
0867157196
Làm mát khuôn ép nhựa là quá trình đưa nhiệt ra khỏi khuôn để nhựa nguội và đạt trạng thái phù hợp trước khi lấy sản phẩm ra. Trong cách bố trí phổ biến, nước hoặc chất làm mát phù hợp chạy qua các đường bên trong khuôn. Làm mát không chỉ là nối đủ ống nước: cần đưa dòng chảy đến đúng vùng cần lấy nhiệt và giữ từng mạch hoạt động ổn định.
Bài này giúp người đứng máy, thợ khuôn và người mua hàng nhận biết hệ thống, hiểu cách bố trí ở mức nguyên lý và chuẩn bị thông tin khi có vấn đề. Kích thước đường nước, nhiệt độ và lưu lượng phải theo thiết kế, vật liệu nhựa và điều kiện vận hành của từng bộ khuôn.
Nhựa nóng truyền nhiệt sang kim loại khuôn. Nếu nhiệt không được đưa ra ngoài phù hợp, trạng thái nhiệt của khuôn và sản phẩm sẽ khó kiểm soát. Làm mát là một phần của chu kỳ hoạt động khuôn ép nhựa; mức làm mát ảnh hưởng đến thời điểm có thể lấy sản phẩm ra và thời gian của chu kỳ.
Mục tiêu là tạo điều kiện nhiệt phù hợp và hạn chế chênh lệch không mong muốn giữa các vùng. Một vùng nguội chậm có thể kéo dài thời gian chờ hoặc góp phần gây chất lượng không ổn định. Tuy vậy, cong vênh còn liên quan đến hình dạng sản phẩm, vật liệu và điều kiện ép; không thể quy mọi lỗi về làm mát.
Đường truyền nhiệt có thể hiểu theo thứ tự: nhựa nóng → kim loại khuôn → nước hoặc chất làm mát → hệ thống tuần hoàn bên ngoài. Dòng nước không tiếp xúc trực tiếp với nhựa trong lòng khuôn; nó đi trong các đường riêng được gia công hoặc bố trí trong phần kim loại.
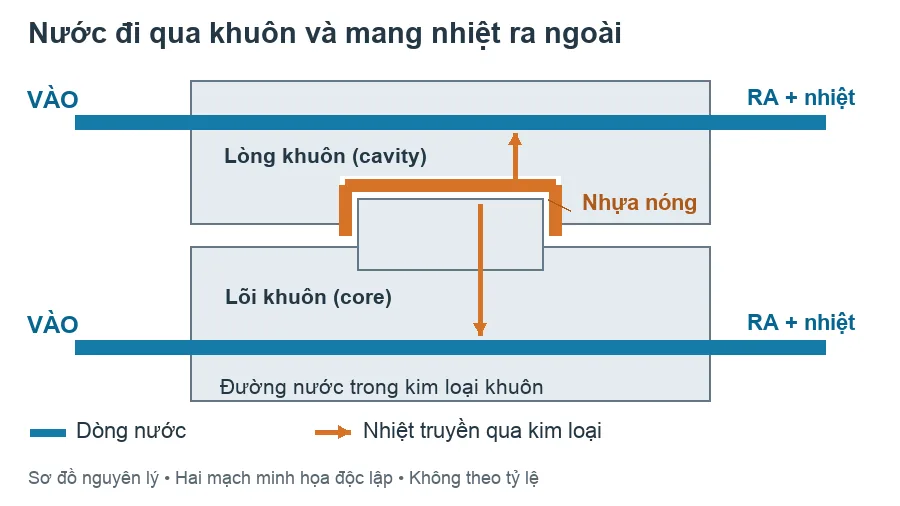
Khi kiểm tra hoặc đặt hàng phụ kiện, sơ đồ đánh số đầu vào/đầu ra giúp đối chiếu đúng vị trí. Danh mục linh kiện khuôn nhựa hỗ trợ việc tra cứu phụ kiện cơ khí; tên danh mục không xác nhận một đầu nối hay chi tiết phù hợp với đường nước trên bản vẽ của bạn.
Không có một khoảng cách kênh, đường kính hay nhiệt độ dùng đúng cho mọi khuôn. Ở mức thực tế, cần đối chiếu ba việc: vùng cần lấy nhiệt, đường nước có thể đi qua và các chi tiết phải tránh trong khuôn. Người vận hành cần đọc phương án đã được thiết kế; việc đổi vị trí hoặc gia công thêm kênh phải được đánh giá theo bộ khuôn cụ thể.
Một số cấu hình sử dụng vách chia dòng (baffle) để chia lỗ thành đường đi và đường về. Cấu hình khác dùng ống dẫn dòng (bubbler) đưa nước vào một đường, rồi cho nước trở lại qua phần còn lại. Eastman minh họa các cách này trong tài liệu thiết kế khuôn; cần đọc đúng cấu hình trên bản vẽ thay vì dùng tên tiếng Anh để suy ra chiều nước.
Cũng có phương án kênh bám theo hình dạng sản phẩm, thường gọi là conformal cooling. Nó có thể giúp tiếp cận hình học phức tạp, nhưng cần đánh giá bằng thiết kế và dữ liệu; không mặc định tốt hơn hoặc phù hợp với mọi bộ khuôn.
Khi một vùng nóng hơn hoặc nguội chậm hơn, hãy đối chiếu mạch nước phục vụ vùng đó, tình trạng dòng chảy và hình học khuôn. Đây là dấu hiệu để kiểm tra, không phải kết luận nguyên nhân. Nếu sản phẩm khó lấy khỏi lõi, cần xem cả hệ thống đẩy khuôn ép nhựa và điều kiện ép. Eastman ghi nhận làm mát chưa phù hợp có thể gây khó khăn khi đẩy sản phẩm đối với polymer được đề cập trong tài liệu của hãng.
Cặn và ăn mòn có thể thu hẹp đường nước, cản dòng chảy và làm giảm khả năng trao đổi nhiệt. So sánh lưu lượng của từng mạch với dữ liệu trước đó hoặc mốc kiểm tra đã thống nhất sẽ hữu ích hơn việc chỉ nhìn xem có nước chảy ra hay không.
Rò rỉ cần được xác định vị trí và kiểm tra độ kín theo quy trình của bộ khuôn. Dòng chảy yếu cần được đối chiếu với đường cấp, trở lực và tình trạng tắc của mạch trước khi kết luận thiết kế sai. DME phân biệt các bước kiểm tra rò rỉ, tắc nghẽn và đo lưu lượng từng mạch trong giải pháp bảo dưỡng của hãng.
Với người mua hàng: trước khi hỏi phụ kiện hay dịch vụ kiểm tra, nên gửi mã khuôn, bản vẽ hoặc sơ đồ mạch, vị trí cần xử lý và dữ liệu đã ghi. Không chọn chi tiết chỉ theo hình ảnh gần giống hoặc tên gọi “làm mát khuôn”.
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline: 0985 478 987
Email: support@sunei.vn
Nguồn kỹ thuật: DME — Scientific Mold Cooling; DME Analysis and Enhanced Cooling Performance; CoolingCare. Eastman — Processing and mold design guidelines. SUN VIỆT tổng hợp và diễn giải để hỗ trợ hiểu nguyên lý. Hướng dẫn thiết kế, vận hành và bảo dưỡng cụ thể cần theo bản vẽ và tài liệu áp dụng cho bộ khuôn.


 0867157196


