
Hotline
0867157196
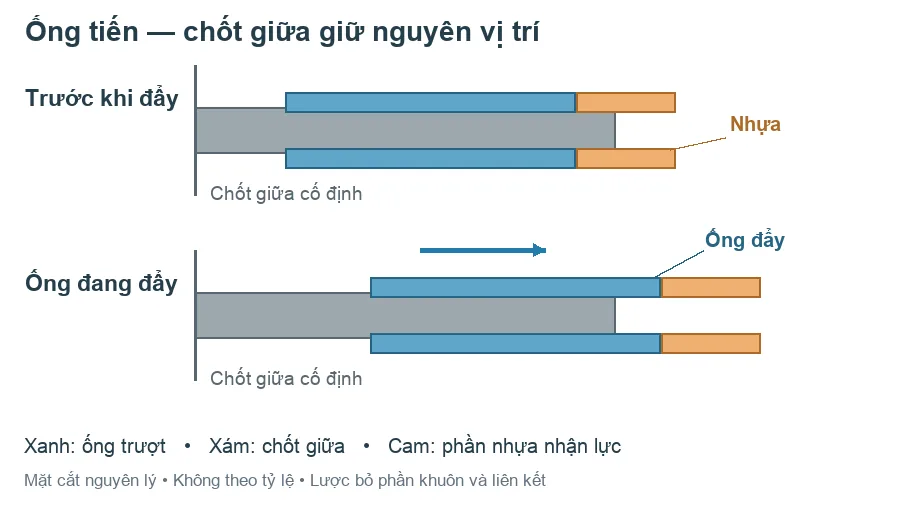
Ống đẩy trong khuôn ép nhựa không chỉ là một chốt rỗng. Trong cơ cấu điển hình, chốt bên trong đứng yên so với phần khuôn giữ nó, còn ống trượt quanh chốt để đẩy sản phẩm ra. Nhìn đúng hai chuyển động này giúp thợ tìm nguyên nhân kẹt và người mua tránh ghép linh kiện chỉ vì thấy kích thước danh nghĩa giống nhau.
Tên tiếng Anh của ống đẩy là ejector sleeve; chốt giữa thường được gọi là center pin. Bài này giải thích cấu hình ống trượt quanh chốt giữa cố định. Các cơ cấu khác phải đọc theo bản vẽ riêng.
Với một gờ tròn có lỗ, chốt giữa tạo hình phần lỗ còn đầu ống tiếp xúc phần nhựa bao quanh. Vì thế lực đẩy được truyền qua mặt đầu dạng vành, thay vì một điểm ở chính giữa. Autodesk mô tả đây là một cách lấy các đặc điểm như gờ rỗng ra khỏi chốt giữa.
Không phải cứ sản phẩm có lỗ là phải dùng ống đẩy. Khi đọc bản vẽ, cần chỉ ra phần nhựa nào thực sự nhận lực, phần nào còn bám vào lõi và hướng nào cho phép tháo sản phẩm. Nếu không xác định được mặt tiếp xúc này, chưa đủ cơ sở kết luận đổi từ chốt đặc sang ống sẽ giải quyết lỗi.
Xem hệ thống đẩy khuôn ép nhựa để đặt chuyển động này trong toàn chu kỳ. Bài cụm tấm đẩy giúp phân biệt bộ phận mang chuyển động với phần tử trực tiếp chạm sản phẩm. Với cơ cấu dùng chốt hồi, cần đối chiếu thêm trình tự hồi và vị trí cuối an toàn.
MISUMI công bố các tổ hợp ống đẩy–chốt giữa phù hợp theo từng nhóm sản phẩm. DME cũng cảnh báo rằng chốt lõi trong danh mục của hãng không mặc nhiên lắp được với ống đẩy nếu chưa xử lý theo ứng dụng. Đây là hướng dẫn của từng hãng, không phải kết luận rằng một tên gọi hoặc một kích thước chung đảm bảo tương thích.
Khi thay linh kiện, hãy đối chiếu cả hai bản vẽ: đoạn thực sự trượt trong nhau, mặt đầu tiếp xúc sản phẩm, vị trí giữ phía sau và hành trình. Vật liệu, xử lý bề mặt, khe hở và yêu cầu bôi trơn phải lấy từ đúng bộ bản vẽ hoặc tài liệu của dòng linh kiện đang dùng. Bài này không đưa ra một giá trị chung cho mọi khuôn.
Chỉ kiểm tra khi máy và khuôn đã được đưa về trạng thái an toàn theo quy trình của xưởng. Không dùng tay quan sát điểm kẹp trong lúc cơ cấu chuyển động. Các nhánh dưới đây là hướng thu thập bằng chứng, không thay thế kết luận kiểm tra của người phụ trách khuôn.
Ghi vị trí vệt trên ống và chốt giữa, thời điểm bắt đầu kẹt, và lỗi có xuất hiện sau thay thế hay không. Đối chiếu cặp linh kiện và đoạn trượt trước khi quy lỗi cho riêng ống. Với chốt giữa dùng trong cơ cấu ống đẩy, MISUMI lưu ý nhiệt độ có thể làm thay đổi khe hở trượt và gây ma sát bất thường; vì vậy một thử nghiệm ở trạng thái nguội chưa đủ đại diện cho mọi điều kiện làm việc.
Kiểm tra chuyển động của cụm mang chúng trước. Quan sát dấu lệch ở tấm, vị trí giữ và hệ dẫn hướng cụm đẩy theo bản vẽ. Khi nhiều chi tiết có cùng biểu hiện, cần phân biệt nguyên nhân chung từ cụm với hỏng cục bộ ở một cặp ống–chốt. Đừng chỉ thay phần có vết xước dễ thấy nhất.
Đối chiếu dấu trên nhựa với mặt đầu ống và vị trí sản phẩm còn vướng. Có dấu tiếp xúc chỉ chứng minh đã có tác động tại đó; chưa chứng minh hướng tháo, hành trình và toàn bộ mặt nhận lực đã phù hợp. Bài kiểm tra kẹt, xước và hồi không hết mở rộng cách ghi triệu chứng trong hệ đẩy.
Nếu cần tìm nhóm linh kiện, xem chốt và ống đẩy rồi đối chiếu lại đúng mã và bản vẽ cặp làm việc. Danh mục hỗ trợ nhận diện và trao đổi mua hàng, không xác nhận khả năng lắp thay.
Để tiếp tục theo hệ thống và các thành phần liên quan, quay về Cây kiến thức khuôn.
SUN VIỆT — Hỗ trợ kỹ thuật khuôn mẫu
Nguồn kỹ thuật sử dụng: Autodesk Inventor Help; MISUMI (tổ hợp ống đẩy–chốt giữa và chốt giữa có làm mát); DME Components FAQ. Sơ đồ là minh họa nguyên lý; lựa chọn và sửa chữa phải theo bản vẽ thực tế.
0985 478 987 · support@sunei.vn


 0867157196


