


Cụm đẩy hồi không hết cần được kiểm tra theo trình tự chuyển động, không chỉ bằng cách thay chốt hồi. Trong cơ cấu hồi bằng tiếp xúc, đường truyền lực là: khuôn đóng → chốt hồi gặp mặt tiếp xúc → cụm đẩy lùi về so với nửa di động → các phần tử đạt vị trí về theo thiết kế. Xác định điểm nào trong chuỗi này chưa diễn ra đúng sẽ giúp thu hẹp phạm vi kiểm tra.
Bài này dành cho thợ khuôn và kỹ thuật viên theo dõi cơ cấu hồi trong hệ thống đẩy khuôn ép nhựa. Chốt hồi, thường gọi là return pin, là một phần của cơ cấu; nó không thay thế dẫn hướng, bộ phận hồi khác hoặc việc xác nhận vị trí. Với khuôn có trình tự đặc biệt, cần đọc phương án của chính bộ khuôn trước khi áp dụng sơ đồ dưới đây.
Theo dõi một lần hồi: bốn điểm cần đối chiếu
Khuôn bắt đầu đóng
Đối chiếu thời điểm đóng với vị trí của cụm đẩy và các cơ cấu liên quan. Nếu khuôn có cơ cấu trượt đi qua vùng làm việc của phần tử đẩy, thời điểm hồi quan trọng không kém vị trí cuối. MISUMI mô tả các kết cấu cần bộ hồi sớm để phần tử đẩy trở về trước khi cơ cấu trượt đi vào vùng có thể giao thoa.
Đầu làm việc của chốt hồi gặp mặt tiếp xúc
Trong cấu hình hồi cơ khí bằng tiếp xúc, mặt phía nửa cố định nhận tiếp xúc với chốt khi đóng. Lực truyền qua chốt để đưa cụm đẩy về sau, so với nửa di động. Cần phân biệt đầu làm việc này với đầu lắp giữ trong cụm đẩy. Không mô tả mọi chốt hồi là chi tiết “kéo về”, cũng không giả định tất cả khuôn có cùng cách bố trí mặt tiếp xúc.
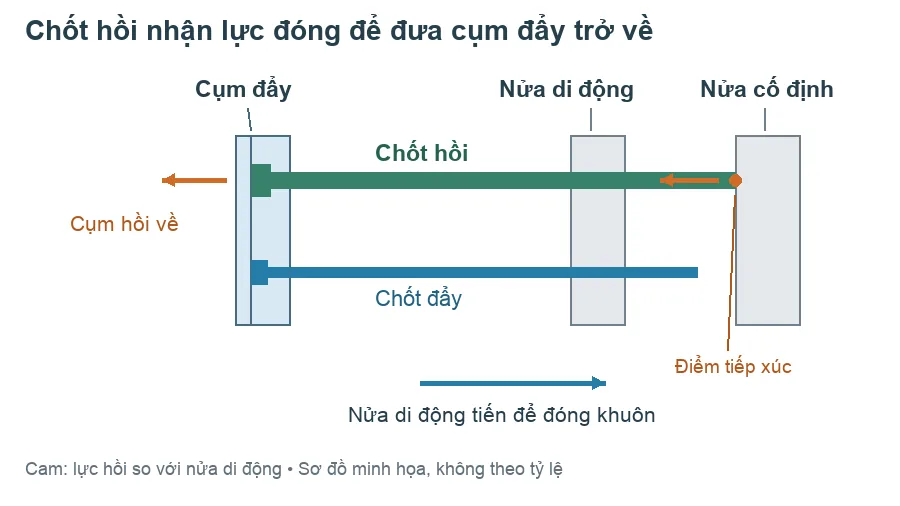
Cụm đẩy trở về, các phần tử đi cùng cụm
Chốt hồi làm việc cùng cụm tấm đẩy. Cụm mang các chốt đẩy nên một vấn đề ở dẫn hướng, lỗ làm việc hoặc phần tử đẩy có thể biểu hiện thành cụm chạy nặng. DME mô tả dẫn hướng đẩy là cách giữ cụm thẳng hàng và đỡ cụm trong các cấu hình phù hợp; vì vậy không nên tách việc kiểm tra chốt hồi khỏi dẫn hướng cụm đẩy.
Đạt vị trí cuối an toàn theo phương án khuôn
Đối chiếu vị trí về được quy định trong hồ sơ khuôn và cách xác nhận vị trí, nếu cấu hình có sử dụng. Các phần tử cần ra khỏi vùng có thể giao thoa đúng thời điểm. Không dùng riêng việc thấy hai nửa khuôn đã khép làm kết luận duy nhất rằng toàn bộ cụm đẩy đã hồi đúng.
Với kết cấu có hồi sớm, “về hết cuối cùng” và “về đủ sớm để tránh giao thoa” là hai câu hỏi khác nhau. Tài liệu MISUMI chỉ ra trường hợp có chốt hồi nhưng phần tử đẩy vẫn có thể va chạm cơ cấu trượt nếu trình tự không phù hợp.
Phân nhánh theo thời điểm và biểu hiện
Chưa về ngay từ đầu hoặc chỉ còn thiếu đoạn cuối
Trước hết ghi lại cụm dừng ở giai đoạn nào: trước tiếp xúc, sau tiếp xúc hay gần vị trí cuối. Đối chiếu mặt tiếp xúc, chiều dài làm việc và phương án hồi với bản vẽ. Nếu thiết kế dùng lò xo hồi, kiểm tra tình trạng và vai trò của lò xo trong đúng cấu hình đó.
MISUMI nêu các tình huống chốt bị cạ/kẹt, lò xo suy giảm hoặc gãy, hay hành trình làm lò xo không đưa cụm về hết. Đây là các nhánh kiểm tra có căn cứ, không phải kết luận rằng mọi ca hồi thiếu đều do lò xo hoặc chốt hồi.
Hồi lệch hoặc kẹt tại một đoạn
Ghi vị trí và phía có dấu cạ, mòn hoặc va chạm bất thường. Đối chiếu cả đường đi của cụm, hệ dẫn hướng và các lỗ làm việc của phần tử đẩy. Dấu hỏng trên một chốt không chứng minh rằng chính chốt đó là nguyên nhân gốc.
Hãy đặt câu hỏi: cụm đang được dẫn hướng thế nào; dấu bất thường xuất hiện cùng lúc ở đâu; có vật cản trong vùng chuyển động hay không? Việc tháo kiểm tra hoặc đo phải theo quy trình của khuôn, không dùng việc tăng lực đóng để thử “ép cho về”.
Chốt hồi mòn, cong hoặc đầu tỳ bất thường
Ghi nhận vị trí hỏng và đối chiếu với dấu trên mặt tiếp xúc. Kiểm tra mã chi tiết đang lắp, bố trí và chiều dài làm việc theo hồ sơ. Không chỉ thay cây bị hỏng rồi bỏ qua trình tự tiếp xúc, độ ổn định của cụm và khả năng giao thoa.
Vật liệu, xử lý nhiệt và giới hạn sử dụng cần gắn với bản vẽ hoặc đúng mã chi tiết. Bài này không đưa độ cứng, vật liệu hay dung sai dùng chung và không khuyên thay đổi chúng để bù một lỗi chuyển động.
Đã về nhưng vẫn có dấu va chạm khi đóng
Tách kiểm tra vị trí cuối khỏi thời điểm các cơ cấu đi qua nhau. Đối chiếu chuyển động của cơ cấu trượt, chốt đẩy và cơ cấu hồi theo phương án thiết kế. Bộ hồi sớm là một giải pháp cho một số kết cấu cần điều khiển trình tự; không mặc định lắp thêm bộ đó sẽ xử lý được mọi giao thoa.
Phiếu ghi nhận trước khi kết luận nguyên nhân
- Trình tự: cụm ở đâu khi bắt đầu đóng, khi chốt gặp mặt tiếp xúc và khi đến vị trí cuối.
- Biểu hiện: thiếu đoạn nào, lệch phía nào, kẹt ở đâu; dấu mòn, cạ hoặc va chạm nằm trên những chi tiết nào.
- Cấu hình: chốt hồi, lò xo, dẫn hướng, cơ cấu hồi sớm hoặc phương án hồi khác thực sự có trong khuôn.
- Hồ sơ: bản vẽ, mã khuôn, mã chi tiết đã thay và sự thay đổi trước khi xuất hiện hiện tượng.
Thông tin này giúp trao đổi kỹ thuật và chọn bước kiểm tra tiếp theo có căn cứ. Với dấu kẹt/xước liên quan phần tử đẩy, xem thêm chẩn đoán chốt đẩy kẹt, xước hoặc hồi không hết. Các nhóm triệu chứng có thể giao nhau; không thay thế việc kiểm tra thực tế bằng một triệu chứng đơn lẻ.
Tra cứu quan hệ với các cơ cấu khác trong cây Kiến thức khuôn. Mục tiêu là tìm đúng điểm đứt trong chuỗi hồi, xác nhận nguyên nhân rồi xử lý theo hồ sơ kỹ thuật.
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline: 0985 478 987
Email: support@sunei.vn
Nguồn kỹ thuật: MISUMI — Early Return Units for Ejector Plate, tài liệu kỹ thuật và guide; DME — Mold Bases & Plates Catalog, mục Guided Ejection; tài liệu đào tạo Tool & Die Maker, Bharat Skills — cơ cấu hồi bằng tiếp xúc. SUN VIỆT diễn giải thành trình tự quan sát và phân nhánh kiểm tra. Mọi thao tác, vị trí xác nhận và giới hạn vận hành cần theo tài liệu áp dụng cho bộ khuôn.


