
Hotline
0867157196
Có một sản phẩm đang ôm khá chặt quanh core. Ta hoàn toàn có thể nghĩ đến việc bố trí nhiều Ejector Pin phía sau nó. Nhưng nếu bề mặt không muốn xuất hiện nhiều dấu chốt, hoặc hình dạng sản phẩm thuận lợi hơn cho việc truyền lực quanh một vùng rộng, câu hỏi nên đổi thành:
“Tại sao phải đẩy bằng nhiều điểm, nếu có thể đẩy bằng cả một vùng?”
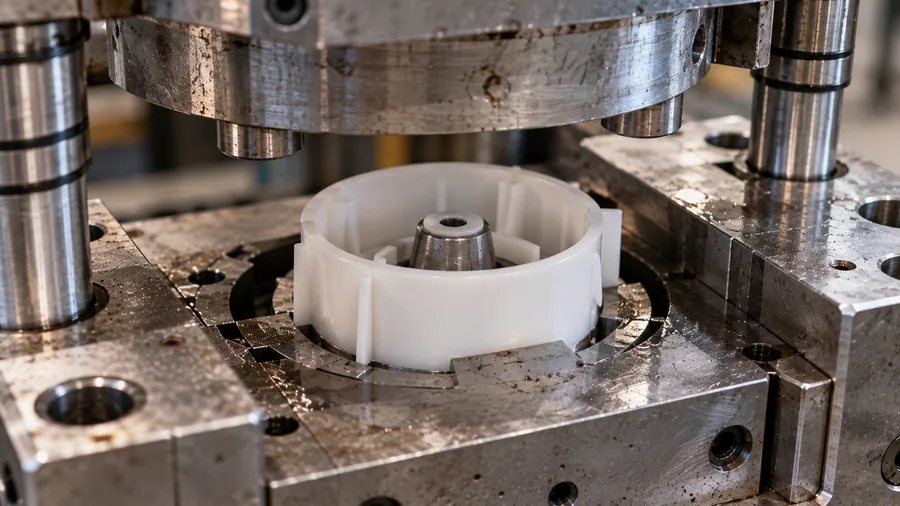
Stripper Plate tạo chuyển động đẩy bằng một vùng tiếp xúc quanh sản phẩm thay vì tập trung lực tại một số đầu chốt riêng lẻ.
Ejector Pin truyền lực qua đầu chốt. Nếu một khuôn bố trí nhiều pin, sản phẩm sẽ nhận lực tại nhiều vị trí riêng biệt.
Cách này rất phổ biến và phù hợp với nhiều sản phẩm. Nhưng nó không phải phương án duy nhất.
Trong một số thiết kế, người kỹ thuật có thể cho một tấm chuyển động quanh core tiếp xúc với sản phẩm và đưa sản phẩm ra khỏi vùng tạo hình. Đó chính là nguyên lý cơ bản của Stripper Plate Ejection.
Trong cấu trúc Stripper Plate Ejection điển hình, main core được cố định ở phía khuôn di động. Stripper Plate được bố trí quanh main core và liên kết với cụm ejector thông qua cơ cấu truyền chuyển động phù hợp.
Trong cấu trúc sử dụng connecting rod được MISUMI minh họa, khi Ejector Plate tiến, connecting rod mang Stripper Plate tiến theo. Khi cụm ejector trở về, Stripper Plate cũng trở lại vị trí ban đầu.
Vì vậy Stripper Plate phải được nhìn như một phần của toàn bộ hệ thống đẩy, không phải một tấm thép độc lập đặt cạnh sản phẩm.
Nếu chưa rõ cụm phía sau tạo chuyển động như thế nào, có thể xem: Ejector Plate và cụm tấm đẩy trong khuôn .
Không có phương án nào mặc định tốt hơn. Ejector Pin và Stripper Plate tạo ra hai cách truyền lực khác nhau lên sản phẩm.
Stripper Plate Ejection có thể phù hợp với những trường hợp cần tránh hoặc hạn chế dấu ejector pin tại các vùng bề mặt quan trọng. Tuy nhiên, điều này không có nghĩa mọi sản phẩm yêu cầu thẩm mỹ đều nên dùng Stripper Plate.
Hình học sản phẩm, vị trí bám trên core, vùng có thể nhận lực, hành trình tháo sản phẩm và kết cấu tổng thể của khuôn vẫn phải được xem xét trước khi lựa chọn.
Nếu hình học sản phẩm cho phép bố trí chốt đẩy tại các vị trí chịu lực phù hợp, Ejector Pin vẫn là một phương án phổ biến và trực tiếp. Khi đó cần tiếp tục kiểm tra đường kính, chiều dài, vị trí bố trí và series chốt theo thiết kế khuôn.
Stripper Plate có quan hệ lắp ghép và chuyển động với main core. Vì vậy thiết kế không chỉ dừng ở việc tạo một tấm có biên dạng bao quanh core.
Clearance giữa Stripper Plate và main core, vùng dẫn hướng, relief, vật liệu, xử lý nhiệt và điều kiện bôi trơn đều có thể ảnh hưởng đến khả năng làm việc của cơ cấu.
Trong hướng dẫn về Ejecting Stripper Plate Structure, MISUMI lưu ý việc quản lý khe hở với main core và sử dụng tapered relief để giúp chuyển động trơn tru hơn. Hệ thống cũng cần được dẫn hướng phù hợp.
Trong một số hình học, chuyển động đẩy đầu tiên có thể giải phóng sản phẩm khỏi core nhưng chưa đủ để sản phẩm rơi hoặc được lấy ra theo cách mong muốn.
Khi đó người thiết kế có thể phải xem xét các cơ cấu đẩy nhiều giai đoạn. MISUMI mô tả Two-Stage Ejection như một cấu trúc có hai chuyển động ejector với độ trễ và đưa Stripper Plate Ejection làm một ví dụ ứng dụng.
Đây là một cơ cấu sâu hơn, không nên đồng nhất với mọi hệ Stripper Plate. Nhưng nó cho thấy một nguyên tắc quan trọng: thiết kế hệ thống đẩy phải giải quyết toàn bộ quá trình lấy sản phẩm ra khỏi khuôn, không chỉ tạo ra một hành trình tiến.
Nếu tấm stripper xuất hiện vết cạ hoặc chuyển động nặng hơn bình thường, không nên chỉ xử lý bề mặt tại vị trí đang xước rồi lắp lại.
Cần nhìn cả đường chuyển động: tình trạng dẫn hướng, quan hệ giữa stripper và core, độ ổn định của cụm ejector, dị vật, bôi trơn và các chi tiết truyền chuyển động.
Một dấu xước nhìn thấy trên Stripper Plate có thể chỉ là vị trí biểu hiện của vấn đề, chưa chắc là nguyên nhân gốc.
← Hệ thống đẩy trong khuôn ép nhựa
Ejector Plate và cụm tấm đẩy →
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline:
0985 478 987
Email:
support@sunei.vn
Nguồn kỹ thuật: Nội dung được Sun Việt tổng hợp và đối chiếu từ tài liệu kỹ thuật Plastic Molding Tutorial của MISUMI về Ejecting Stripper Plate Structure và Two-Stage Ejecting Structure. Khe hở, vật liệu, nhiệt luyện, dẫn hướng và cấu hình chuyển động phải được xác định theo kết cấu thực tế của từng bộ khuôn.


 0867157196


