
Hotline
0867157196
Sau khi nhựa nguội, sản phẩm thường còn bám trên core (lõi khuôn) — phần thép tạo nên bề mặt phía trong của sản phẩm.
Thông thường, hệ thống đẩy sẽ dùng chốt, ống hoặc tấm để đưa sản phẩm ra ngoài. Nhưng với một số hình dạng, giữa sản phẩm và core có thể xuất hiện vùng kín khiến không khí khó đi vào.
Lúc này, thay vì chỉ tăng lực đẩy, người thiết kế có thể đưa khí nén vào vùng tiếp xúc để hỗ trợ tách sản phẩm. Đó là ý tưởng của Air Ejection.
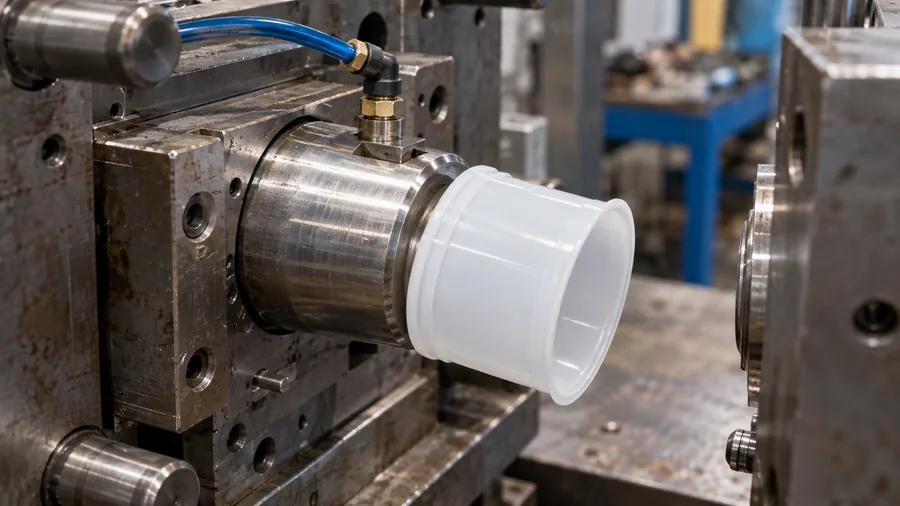
Minh họa khí nén được đưa tới vùng tiếp xúc giữa sản phẩm và lõi khuôn để hỗ trợ quá trình tách sản phẩm.
Một giải pháp thường gặp là sử dụng Air Poppet Valve.
Hiểu đơn giản, đây là một van khí nhỏ được lắp trực tiếp vào khuôn. Phía sau van có đường cấp khí nén.
Khi ngừng cấp khí, van phải trở lại vị trí đóng để khuôn sẵn sàng cho chu kỳ ép tiếp theo.
Vacuum thường được dịch là chân không.
Trong ngữ cảnh tháo sản phẩm khỏi khuôn, không nhất thiết phải hiểu rằng bên trong có một vùng chân không tuyệt đối.
Điều cần quan tâm là chênh lệch áp suất: khi sản phẩm ôm kín bề mặt core và không khí bên ngoài khó đi vào vùng tiếp xúc, trạng thái áp suất đó có thể góp phần làm sản phẩm khó tách.
Air Ejection đưa không khí vào vùng này để giúp phá trạng thái bám kín.
DME liệt kê deep-draw, tight-vacuum, high-friction, TPR-type và thin-wall parts trong các nhóm ứng dụng có thể hưởng lợi từ Air Poppet. Việc lựa chọn thực tế vẫn phụ thuộc thiết kế sản phẩm và khuôn.
Không nên hiểu như vậy.
Air Ejection có thể giúp phá vùng chân không và hỗ trợ tách sản phẩm. Nhưng sản phẩm vẫn có thể cần lực cơ học để thực sự rời khỏi khuôn.
DME cũng lưu ý Air Poppet không nên mặc định được sử dụng như phương tiện duy nhất để eject sản phẩm. Tùy cấu tạo khuôn, nó có thể phối hợp với Ejector Pin (chốt đẩy), Ejector Sleeve (ống đẩy) hoặc Stripper Plate (tấm đẩy).
Đừng nhớ tên tiếng Anh. Chỉ cần nhớ lực tác động lên sản phẩm ở đâu.
Nếu hình dạng sản phẩm cho phép bố trí các điểm đẩy phù hợp, chốt đẩy vẫn là giải pháp cơ bản và phổ biến trong hệ thống đẩy khuôn.
Xem chốt đẩy EPJ →Đừng vội tăng áp suất khí. Hãy lần theo đường khí từ đầu đến cuối.
① Air Poppet có mở không?
Van bị kẹt hoặc chuyển động không đủ thì khí không thể đi tới sản phẩm.
② Khí có thực sự tới vùng cần tách?
Kiểm tra đường cấp khí, đầu nối và vị trí lắp valve.
③ Cấp khí đúng thời điểm chưa?
Air Ejection phải phối hợp với thời điểm mở khuôn và chuyển động của hệ thống ejector.
④ Có chắc nguyên nhân là vacuum?
Sản phẩm còn có thể bị giữ bởi co ngót, ma sát hoặc hình học. Khí không chữa được mọi nguyên nhân.
Không có một con số duy nhất áp dụng cho mọi Air Ejection.
Ví dụ, dữ liệu DME công bố cho các Air Poppet metric VA01D, VA02D và VA03D nêu dải áp suất vận hành 58–87 psi.
Con số này chỉ dùng để hiểu thông số của những model DME cụ thể đó, không được coi là áp suất chuẩn cho mọi khuôn.
Khi thiết kế hoặc thay thế phải kiểm tra catalogue đúng model về kích thước lắp, áp suất, nhiệt độ làm việc, vật liệu và yêu cầu gia công.
Tác giả: SUN VIỆT
Liên hệ kỹ thuật:
Hotline:
0985 478 987
Email:
support@sunei.vn
Nguồn kỹ thuật: Sun Việt tổng hợp và đối chiếu từ tài liệu kỹ thuật, dữ liệu sản phẩm và hướng dẫn lắp đặt Air Poppet Valve của DME cùng nguyên lý kỹ thuật khuôn ép nhựa liên quan. Thông số phải được xác nhận theo đúng hãng, model và điều kiện thiết kế thực tế.


 0867157196


