Bạc cuống phun trong khuôn ép nhựa là chi tiết ở đầu đường cấp nhựa, nhận nhựa từ vòi phun máy và dẫn vào khuôn. Trong cấu hình kênh dẫn nguội minh họa dưới đây, phần nhựa đông trong đường này tạo thành cuống phun. Bạc là chi tiết của khuôn; cuống là phần nhựa lấy ra sau chu kỳ. Tên tiếng Anh tương ứng là sprue bushing và sprue.
Theo đường nhựa để phân biệt ba vùng kiểm tra
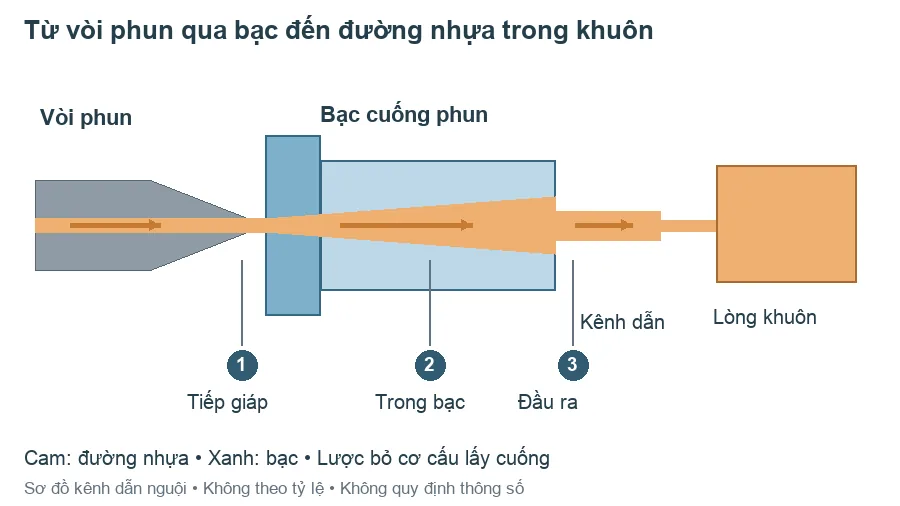
- Vùng tiếp giáp vòi phun–bạc: đối chiếu mặt tiếp xúc và hai lỗ nối nhau theo bản vẽ của máy và bạc.
- Đường bên trong bạc: nhận biết đúng hình dạng lỗ, đầu vào và đầu ra. Không nhầm độ côn bên ngoài thân bạc với hình học đường nhựa bên trong.
- Vùng nối vào khuôn: xác định nhựa đi tiếp qua kênh nào và cuống được lấy ra bằng cơ cấu nào trong chính bộ khuôn.
MISUMI thể hiện riêng phần tiếp xúc vòi phun, đường kính cuống và các góc trên bản vẽ từng dòng bạc. Một tên gọi “bạc cuống phun” không đủ để suy ra các chi tiết đó giống nhau.
Hai chi tiết phải gặp nhau đúng chỗ
Vòi phun thuộc máy, bạc thuộc khuôn. Khi đổi máy hoặc đổi bạc, cần kiểm tra cặp này cùng nhau. DME nêu việc đối chiếu bán kính mặt tiếp xúc và lỗ vòi phun với đầu vào trong hướng dẫn cho cụm bạc nối dài khuôn ba tấm. Đây là yêu cầu theo cấu hình của hãng; không chuyển thành một quy tắc bán kính chung cho mọi bạc.
Thợ cần có bản vẽ hoặc thông tin xác nhận của hai phía để kiểm tra vị trí, hình học tiếp xúc và đường nối. Người mua nên gửi cả mã bạc đang dùng và thông tin vòi phun. Không kết luận “lắp vào là chạy” chỉ từ chiều dài hoặc đường kính ngoài.
Nhựa ra ngoài và cuống không ra là hai câu hỏi khác nhau
Nhựa xuất hiện tại vùng tiếp giáp
Trước tiên xác định nhựa thực sự thoát ở đâu. Khi máy và khuôn đã ở trạng thái an toàn theo quy trình xưởng, ghi dấu tiếp xúc, tình trạng mặt tiếp giáp và những thay đổi gần đây của máy hoặc bạc. Đối chiếu lại cặp chi tiết và cách lắp trước khi quyết định thay bạc. Một vệt nhựa không đủ chứng minh bạc mòn hoặc bán kính sai.
Cuống còn mắc sau khi khuôn mở
Quan sát cuống còn trong bạc, còn nối với kênh dẫn hay đã rời bạc nhưng chưa được lấy ra. Ba vị trí này dẫn tới những vùng cần kiểm tra khác nhau. Đối chiếu đường trong bạc, mặt nối và cơ cấu giữ/lấy cuống theo bản vẽ; không mặc định đánh bóng hoặc tăng hành trình đẩy sẽ xử lý được mọi trường hợp.
Phần nhựa trong kênh dẫn nguội cần được xem cùng điều kiện chu kỳ. Bài làm mát khuôn ép nhựa giải thích việc kiểm soát nhiệt trong khuôn, nhưng không đưa ra nhiệt độ áp chung cho bạc. Nếu cuống được lấy cùng hệ đẩy của bộ khuôn, xem trình tự hệ thống đẩy; cách liên kết cụ thể vẫn phải theo thiết kế.
Thông tin cần giữ lại trước khi đặt bạc thay thế
- Mã và bản vẽ bạc: mặt tiếp xúc, đầu vào/đầu ra, chiều dài, vị trí giữ và hình học đường nhựa.
- Thông tin vòi phun của máy sẽ chạy khuôn, cùng dấu hoặc ảnh vùng tiếp xúc thực tế.
- Vật liệu, xử lý và yêu cầu lắp theo đúng dòng linh kiện. Không áp vật liệu hoặc độ cứng của một dòng cho tất cả bạc.
- Vị trí nhựa thoát hoặc cuống mắc, thời điểm xuất hiện và thay đổi gần đây. Ghi hiện tượng trước khi sửa.
DME lưu ý rằng ngay với một số bạc của hãng, lỗ lắp trên đế khuôn có thể cần điều chỉnh để phù hợp. Vì vậy, danh mục bạc cuống phun giúp nhận diện hàng và trao đổi mua bán, không tự xác nhận khả năng lắp thay.
Vị trí kiến thức của bài: Cây kiến thức khuôn → Chu kỳ ép nhựa → Cấp nhựa → Cuống phun / bạc cuống phun. Các nút kênh dẫn và miệng phun chỉ nên mở liên kết khi đã có bài được xác minh.
SUN VIỆT — Hỗ trợ kỹ thuật khuôn mẫu
Nguồn kỹ thuật: tài liệu kỹ thuật lưu tại Đại học Quản lý và Công nghệ Hải Phòng; MISUMI — bản vẽ bạc cuống phun dạng vai; DME — Sprue Bushings FAQ và Three Plate Extension Bushings FAQ. Sơ đồ là minh họa; thông số và thao tác phải theo bộ khuôn, máy và dòng linh kiện thực tế.
0985 478 987 · support@sunei.vn